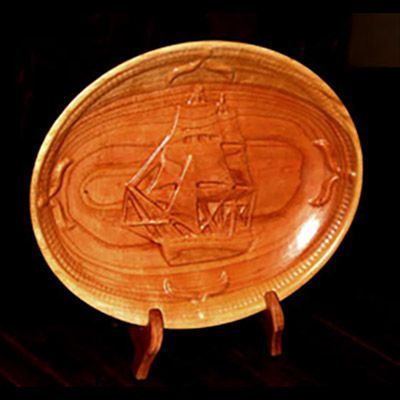
Tim Hornshaw – Propietario de Hornshaw Wood Works
Tim lleva aproximadamente dos años utilizando todos los productos de software de Vectric en su taller, realizando proyectos de alta calidad como muebles, cuencos tallados, devanadoras y accesorios para hilo, tablas de cortar y letreros tallados en su máquina CNC eZ-Router.
Recientemente, Tim actualizó a Aspire y ha estado utilizando la nueva funcionalidad 3D para ampliar la gama de productos tallados que ofrece en su sitio web: www.hornshawwoodworks.com
Para este proyecto, Tim consiguió un bloque de cerezo de 2" de un proveedor local y usó la fresadora CNC para mecanizar una cara plana, luego pasó el material por su cepilladora y sierra de mesa para cuadrarlo. Obtener la madera mecanizada con precisión al tamaño y grosor es importante para este proyecto porque el plato se mecaniza desde ambos lados del bloque, lo que requiere una alineación e indexación precisas.
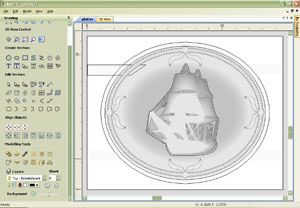
Con el material preparado, Tim ahora explica cómo usó Aspire para diseñar ambos lados del plato 3D y calcular las trayectorias de herramienta de mecanizado de desbaste y acabado asociadas.
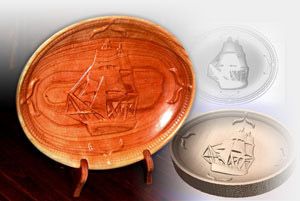
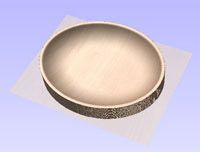
Se dibujó un óvalo para representar el borde exterior del cuenco y este se desplazó hacia adentro 0,3" para la forma curva interior. Esto dio como resultado que el borde del cuenco tuviera 1/4" de grosor con una parte superior plana.La forma curva interior se creó utilizando la función "Crear forma a partir de vectores", en particular el perfil curvo. Se configuró a 60 grados y se limitó a la profundidad interior deseada, lo que le dio una base plana. Este modelo base para el proyecto se guarda como un componente y se desactiva para facilitar la continuación del trabajo. El componente se puede seleccionar y modificar en cualquier momento. (Ver paso 1 a continuación)
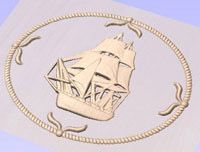
El diseño decorativo que se aplica a la cara interior del cuenco se importó y se posicionó en la vista de diseño 2D. Para este proyecto, Tim está utilizando un modelo 3D de un velero que compró en internet. También añadió sus propios elementos 3D para un borde de cuerda y aletas de ballena utilizando el Creador de formas 3D. (Ver paso 2 a continuación)Tim utilizó la misma técnica de "Crear forma" empleada en la parte superior para crear la parte inferior del cuenco. Simplemente seleccionó el mismo vector ovalado exterior a 60 grados y limitó la altura al grosor deseado para el plato. Luego añadió la base ovalada con la herramienta "Crear forma".
Dado que esta pieza se mecaniza desde dos lados (las caras superior e inferior del cuenco 3D), se fusionaron dos cajas simples en el diseño para que actuaran como pestañas 3D que sujetan el material durante el mecanizado de la cara posterior. La cara inferior del cuenco se guardó como un componente independiente para poder activarla o desactivarla según sea necesario para el mecanizado.
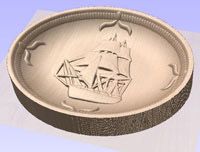
Los elementos decorativos también se guardaron como componentes independientes, listos para añadirlos a la cara interior del cuenco. Simplemente abriendo el Administrador de componentes y añadiendo los componentes se obtiene la forma interior final del cuenco (véase el paso 3 anterior).Se agregó la marca Hornshaw Wood Works al diseño; este es un diseño de clipart vectorial estándar que Tim aplica a todos sus productos y se puede importar y escalar listo para grabar en cualquier tamaño.
Con el diseño completo, la siguiente etapa es calcular las trayectorias de herramienta de desbaste y acabado para ambos lados del cuenco, además de la trayectoria de herramienta VCarved para el logotipo.
Tim comentó;
"Calcular las trayectorias de herramienta es realmente la parte más fácil. Todo lo que tengo que hacer es abrir el Administrador de componentes y activar cada una de las piezas que necesito mecanizar. Entonces, por ejemplo, para tallar la superficie interior del cuenco activé el cuenco empotrado más la decoración, seleccioné la trayectoria de herramienta de desbaste 3D con una fresa de extremo de 1/2" dejando un margen de 0.040" para que la herramienta de acabado elimine y Aspire produjo instantáneamente el código CNC requerido.Luego seleccioné la opción de trayectoria de herramienta de acabado 3D y utilicé una fresa de punta esférica de 1/4" para el cuenco curvo liso y una fresa de punta esférica de 1/8" con una estrategia de corte raster para tallar el detalle del barco. La vista previa de la trayectoria de herramienta 3D de Aspire me mostró exactamente cómo se verá la pieza cuando se corte en mi fresadora CNC"
Continué explicando:
"Luego activé los componentes para la parte inferior del cuenco, calculé y previsualicé la trayectoria de herramienta de desbaste utilizando la fresa de extremo de ½", seguida de una trayectoria de herramienta de acabado utilizando una fresa de punta esférica de 1/4" para el exterior del cuenco. La vista previa 3D me permitió ver exactamente cómo se verá este proyecto cuando se talle y, según mi experiencia con el software, lo que veo en la computadora es exactamente lo que sale de la máquina, y esto realmente me da mucha confianza."Después de completar el diseño en Aspire y guardar las trayectorias de la herramienta listas para ejecutarse en su fresadora, Tim montó la pieza de trabajo en la mesa CNC y la sujetó con cuatro tornillos de 2 1/2" de largo. Uno en cada esquina para sujetar la madera a una plantilla que permite voltear el material para cortar la parte posterior del cuenco.
Con la madera en su lugar, se usó la fresa de extremo de 1/2" que funcionaba a 100 ipm para desbastar el interior del cuenco. Tim ha descubierto en otros proyectos que funciona mejor ejecutar la trayectoria de desbaste a través de la veta, ya que esto produce menos astillado. La imagen a continuación muestra el resultado después del mecanizado de desbaste. Nótese los tornillos en cada esquina.
A continuación, se cambió la fresa por una de punta esférica de 1/8” y también se hizo funcionar a 100 ipm para tallar el diseño detallado en la cara interior del cuenco.
Una vez completado el interior del cuenco, se desenrosca el material, se le da la vuelta y se coloca la esquina superior izquierda contra el tope de la plantilla para asegurar la alineación correcta para cortar la superficie exterior.A continuación, se ejecutaron las trayectorias de la fresa de extremo de 1/2" para el desbaste y de la fresa de punta esférica de 1/4" para el acabado, con el fin de mecanizar la parte inferior del recipiente.
Finalmente, el logotipo de Hornshaw se grabó en la cara inferior del cuenco utilizando una fresa en V de 60 grados
Con el acabado del cuenco mecanizado en ambos lados, se calculó una trayectoria de herramienta de perfil utilizando la fresa de extremo de 1/2" para cortar alrededor del perímetro exterior, pero dejando pestañas en su lugar para sujetar la pieza en el material. Tim comentó: "La nueva opción 'Proyectar trayectoria de herramienta 2D en modelo 3D' aseguró que las pestañas estuvieran a la profundidad correcta en el material y esto funcionó perfectamente"
Las pestañas que sujetan el cuenco en su lugar se cortaron utilizando una fresa rotativa manual y se limpiaron para integrarse en la cara posterior curva del cuenco. Luego, Tim termina el cuenco a mano y su consejo para esta etapa es usar papel de lija de grano 150 para lijar las marcas de la herramienta y luego usar una esponja de lijado 3M para preparar la pieza para el acabado.After completing this project Tim said "The 3D toolpath preview functionality in Aspire made it very easy for me to see exactly how the bowl would look at each stage of carving. And the finished piece is exactly as I had designed it - and a wonderful new product for my business!"
Tim has documented the complete process for designing and cutting this project and a excellent video showing and explaining the machining process can be seen by clicking here >
To see more projects being made by Tim using the Vectric software products visit his web site - www.hornshawwoodworks.com

Vectric Ltd
Precision House
2 Arden Road
Alcester
B49 6HN
Registrado en Inglaterra Número 05382596
Número de IVA GB115123072
Política de privacidad |
Política de cookies |
Términos y condiciones



