Tim Hornshaw – Inhaber von Hornshaw Wood Works
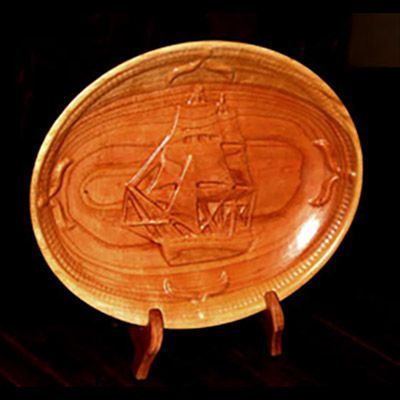
Tim nutzt seit etwa zwei Jahren alle Vectric-Softwareprodukte in seiner Werkstatt und fertigt damit hochwertige Projekte wie Möbelstücke, geschnitzte Schalen, Garnwickler und Zubehör, Schneidebretter und Schilder auf seiner eZ-Router CNC-Maschine.
Kürzlich hat Tim auf Aspire aufgerüstet und nutzt die neuen 3D-Funktionen, um das Angebot an geschnitzten Produkten auf seiner Website www.hornshawwoodworks.com zu erweitern.
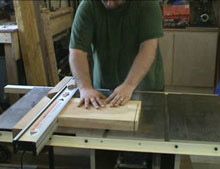
Für dieses Projekt besorgte sich Tim einen 2 Zoll dicken Kirschholzblock von einem lokalen Lieferanten und bearbeitete ihn mit einer CNC-Fräse, um eine ebene Fläche zu erzeugen. Anschließend hobelte er das Holz mit seiner Hobelmaschine und Tischkreissäge rechtwinklig ab. Die präzise Bearbeitung des Holzes auf die gewünschten Maße und Stärken ist für dieses Projekt wichtig, da der Plattenteller von beiden Seiten des Blocks gefräst wird, was eine genaue Ausrichtung und Indexierung erfordert.
Nachdem das Rohmaterial vorbereitet war, erklärt Tim nun, wie er mit Aspire beide Seiten des 3D-Plattentellers konstruierte und die zugehörigen Werkzeugwege für die Schrupp- und Schlichtbearbeitung berechnete.
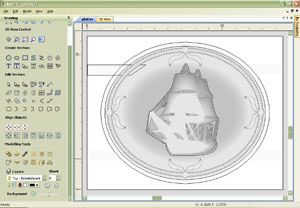
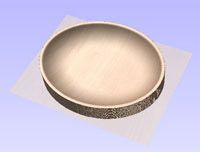
Für den äußeren Rand der Schale wurde ein Oval gezeichnet, das für die innere Krümmung um 0,3 Zoll nach innen versetzt wurde. Dadurch entstand ein 1/4 Zoll dicker Rand mit flacher Oberseite.Die innere, geschwungene Form wurde mithilfe der Funktion „Form aus Vektoren erstellen“ erstellt, insbesondere durch das Kurvenprofil. Der Winkel wurde auf 60 Grad eingestellt und die gewünschte Innentiefe begrenzt, wodurch ein flacher Boden entstand. Dieses Basismodell für das Projekt wurde anschließend als Komponente gespeichert und deaktiviert, um die weitere Bearbeitung des Projekts zu vereinfachen. Die Komponente kann jederzeit ausgewählt und bearbeitet werden. (Siehe Schritt 1 unten.)
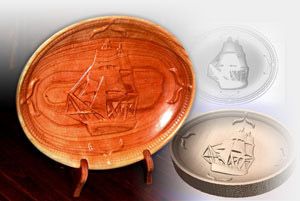
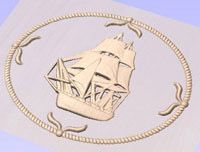
Das dekorative Design für die Innenseite der Schale wurde importiert und in der 2D-Designansicht positioniert. Für dieses Projekt verwendet Tim ein 3D-Modell eines Segelschiffs, das er im Internet erworben hat. Mithilfe des 3D-Formengenerators fügte er außerdem eigene 3D-Elemente für einen Seilrand und Walfangflossen hinzu. (Siehe Schritt 2 unten.)Tim verwendete anschließend dieselbe „Form erstellen“-Technik wie für die Oberseite, um die Unterseite der Schale zu gestalten. Dazu wählte er einfach denselben äußeren ovalen Vektor mit einem Winkel von 60 Grad aus und begrenzte die Höhe auf die gewünschte Dicke der Platte. Anschließend fügte er mit dem Werkzeug „Form erstellen“ auch den ovalen „Fuß“ hinzu.
Da dieses Teil von zwei Seiten – der Ober- und Unterseite der 3D-Schale – bearbeitet wird, wurden zwei einfache Kästchen in das Design integriert, die als 3D-Laschen dienen und das Material beim Bearbeiten der Rückseite fixieren. Die Unterseite der Schale wurde dann als separate Komponente gespeichert, sodass sie je nach Bedarf für die Bearbeitung ein- und ausgeblendet werden kann.
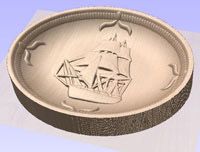
Die dekorativen Designelemente wurden ebenfalls als separate Komponenten gespeichert, um sie der Innenseite der Schale hinzuzufügen. Durch einfaches Öffnen des Komponentenmanagers und Hinzufügen der Komponenten entsteht die fertige Innenform der Schale. (Siehe Schritt 3 oben.)Der Markenname Hornshaw Wood Works wurde dem Design hinzugefügt – es handelt sich dabei um eine Standard-Vektorgrafik, die Tim für alle seine Produkte verwendet und die importiert und skaliert werden kann, um in jeder Größe graviert zu werden.
Nachdem das Design fertiggestellt ist, werden im nächsten Schritt die Werkzeugwege für das Schruppen und Schlichten beider Seiten der Schale sowie der VCarved-Werkzeugweg für das Logo berechnet.
Tim kommentierte:
„Die Berechnung der Werkzeugwege ist wirklich der einfachste Teil. Ich muss lediglich den Komponentenmanager öffnen und jedes zu bearbeitende Teil aktivieren. Um beispielsweise die Innenfläche der Schale zu bearbeiten, habe ich die vertiefte Schale und die Verzierung aktiviert, den 3D-Schruppwerkzeugweg mit einem 1/2"-Schaftfräser ausgewählt und eine Zugabe von 0,040" für den Schlichtfräser gelassen. Aspire hat dann sofort den benötigten CNC-Code generiert.“Anschließend wählte ich die Option „3D-Schlichtbearbeitung“ und verwendete einen 6,35-mm-Kugelfräser für die glatte, geschwungene Schale und einen 3,175-mm-Kugelfräser mit Rasterfrässtrategie, um die Details des Schiffs zu fräsen. Die 3D-Werkzeugwegvorschau von Aspire zeigte mir dann genau, wie das Teil nach dem Fräsen auf meiner CNC-Fräse aussehen wird.
Weiter erklärt:
„Ich aktivierte dann die Komponenten für die Unterseite der Schale, berechnete und visualisierte den Schruppbearbeitungspfad mit dem 12,7-mm-Schaftfräser und anschließend den Schlichtbearbeitungspfad mit einem 6,35-mm-Kugelfräser für die Außenseite der Schale. Die 3D-Vorschau zeigte mir genau, wie das Projekt nach dem Fräsen aussehen wird, und meiner Erfahrung nach entspricht das Ergebnis auf dem Computer exakt dem, was die Maschine verlässt. Das gibt mir wirklich viel Vertrauen.“Nachdem Tim die Konstruktion in Aspire fertiggestellt und die Werkzeugwege für seine Oberfräse gespeichert hatte, spannte er das Werkstück auf den CNC-Tisch und fixierte es mit vier 63,5 mm langen Schrauben. Je eine Schraube in jeder Ecke hielt das Holz an einer Vorrichtung, die es ermöglichte, das Material zum Bearbeiten der Rückseite der Schale umzudrehen.
Mit dem fixierten Holz wurde der 12,7-mm-Schaftfräser mit einer Vorschubgeschwindigkeit von 2544 mm/min (100 ipm) verwendet, um die Innenseite der Schale vorzubearbeiten. Tim hat in anderen Projekten festgestellt, dass es am besten ist, den Schruppfräsweg quer zur Faserrichtung auszuführen, da dies weniger Ausrisse verursacht. Das Bild unten zeigt das Ergebnis nach der Schruppbearbeitung. Beachten Sie die Schrauben in jeder Ecke.
Als Nächstes wurde der Fräser gegen einen 1/8"-Kugelfräser ausgetauscht, der ebenfalls mit 100 ipm betrieben wurde, um das detaillierte Design in die Innenfläche der Schüssel einzufräsen.
Nachdem die Innenseite der Schüssel fertiggestellt war, wurde das Material abgeschraubt, umgedreht und die obere linke Ecke am Anschlag der Schablone positioniert, um die korrekte Ausrichtung für das Schneiden der Außenfläche zu gewährleisten.Anschließend wurden die Bearbeitungswege für die Unterseite der Schüssel mit einem 1/2"-Schaftfräser und einem 1/4"-Kugelkopffräser ausgeführt.
Schließlich wurde das Hornshaw-Logo mit einem 60°-V-Fräser in die Unterseite der Schale eingraviert.
Nachdem die Schale beidseitig bearbeitet war, wurde mit einem 1/2"-Schaftfräser ein Profilfräsweg berechnet, um den äußeren Umfang abzufräsen. Dabei wurden jedoch Halteklammern im Material belassen. Tim erklärte: „Die neue Option ‚2D-Werkzeugweg auf 3D-Modell projizieren‘ stellte sicher, dass die Halteklammern die richtige Tiefe im Material hatten, und das hat perfekt funktioniert.“
Die Halteklammern wurden mit einem handgeführten Rotationsfräser abgetrennt und so bearbeitet, dass sie sich nahtlos in die gewölbte Rückseite der Schale einfügen. Anschließend bearbeitete Tim die Schale von Hand. Sein Tipp für diesen Arbeitsschritt: Mit 150er-Schleifpapier die Werkzeugspuren entfernen und anschließend mit einem 3M-Schleifschwamm die Oberfläche für die Endbearbeitung vorbereiten.After completing this project Tim said "The 3D toolpath preview functionality in Aspire made it very easy for me to see exactly how the bowl would look at each stage of carving. And the finished piece is exactly as I had designed it - and a wonderful new product for my business!"
Tim has documented the complete process for designing and cutting this project and a excellent video showing and explaining the machining process can be seen by clicking here >
To see more projects being made by Tim using the Vectric software products visit his web site - www.hornshawwoodworks.com

Vectric Ltd
Precision House
2 Arden Road
Alcester
B49 6HN
Eingetragen in England unter der Nummer 05382596
Umsatzsteuer-Identifikationsnummer GB115123072
Datenschutzerklärung |
Cookie-Richtlinie |
Allgemeine Geschäftsbedingungen



