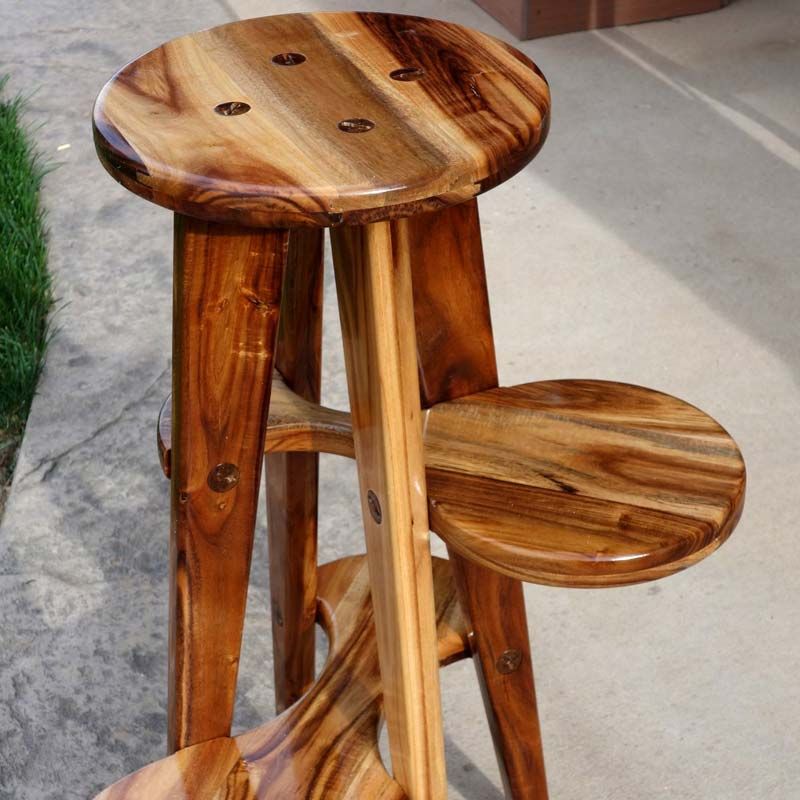
Here at Vectric HQ, we are always impressed by the projects made by our users. Gert Burkhardt’s Plant Stand project was one that stood out to us on the Vectric Forum due to the impressive use of the thread milling toolpath and the finish of the plant stand. For this month’s case study, we caught up with Gert and asked him about his background and how he got into CNC…
As an EE and ME by trade, I worked in electronics hardware development, engineering management, and operations management, finally retired in 2017 (yay!).
I have been a woodworker since childhood because my dad was a woodshop and arts teacher (a long time ago in Germany). However, for most of my life I did not have a shop and only minimal equipment, limiting my woodworking activities.
Only for the last 15 years I found the space and became interested in CNC woodworking. I purchased a small NextWave Shark (including VCarve Pro) in 2011 and learned the basics but sold it after a few months. However, this machine allowed me to cut the parts for my own home-made mid-size CNC router. The latter is made mostly of bamboo plywood, quite rigid and massive at 750 pounds, and has served me well for the last 9 years.For some projects, I wrote my own dedicated CAM software that allowed e.g. flat machined finger joints and dovetails, to calculate maze patterns and tool paths and guilloche patterns. I sold such apps as a side business for several years but discontinued the sale last year since real-time customer service as a one-man company can be kind of challenging.
We wanted to hear more about why he decided to create the plant stand…
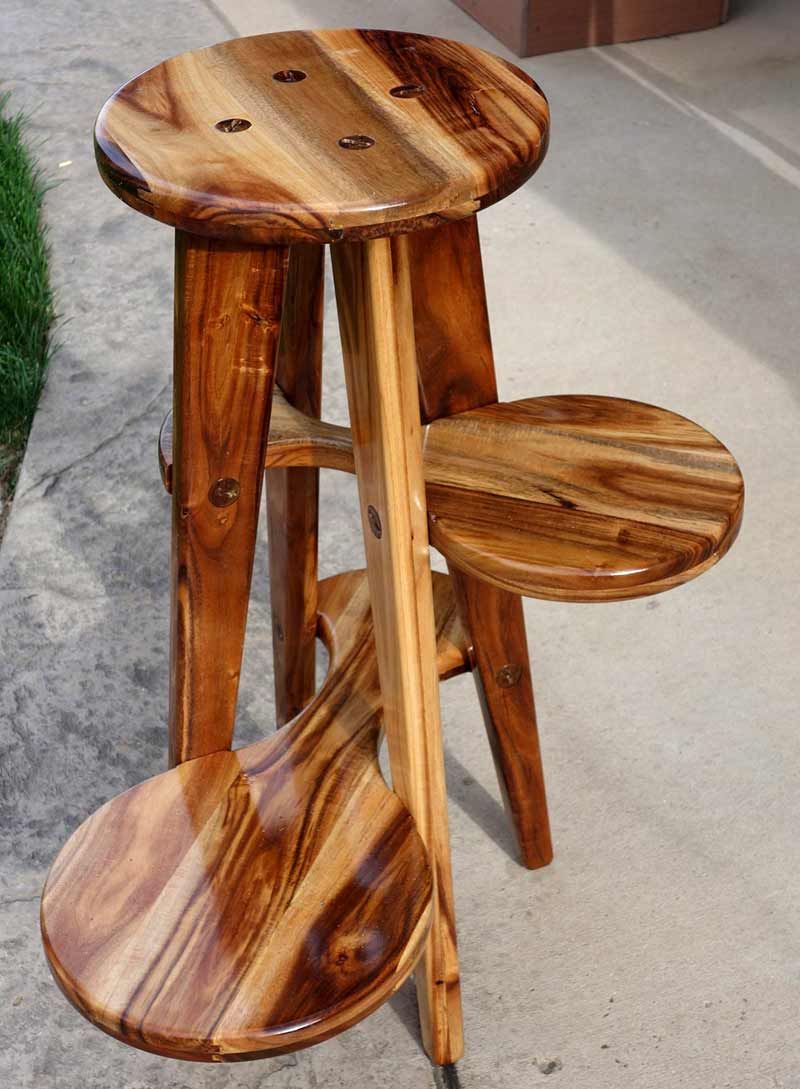
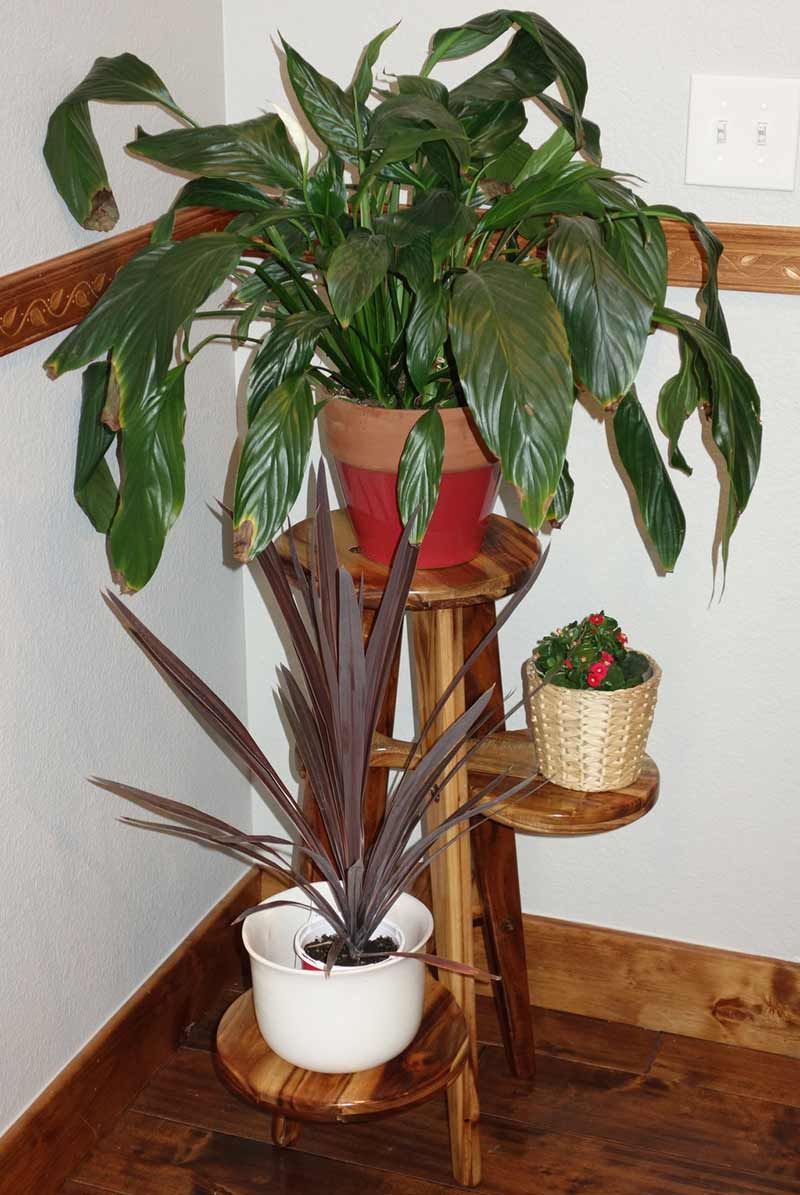
We moved to Colorado earlier this year (I made sure the house had a 1300 sqft shop space in the basement) and for the new dining room, we bought solid acacia furniture. However, there was an empty corner that we wanted to decorate with some plants. Looking over the usual sources we did not find something we liked or that fit with the rustic appearance of the other furniture. So, I decided to design and build my own plant stand.
After coming up with the idea and getting the materials together, Gert went to work planning and designing the project…It is made from solid acacia hardwood. I really love this material with its wild grain patterns. It is very hard and dense, machines nicely without much fuzz, and can be sanded really smooth. Acacia is not oily like many other exotics and does not clog abrasives. It glues very well.
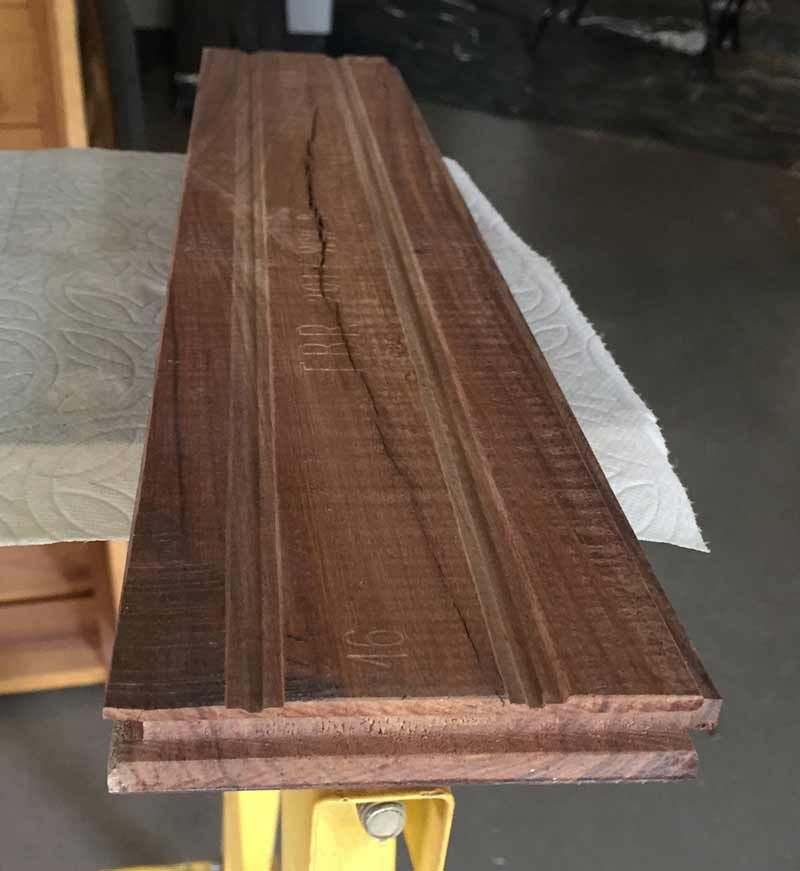
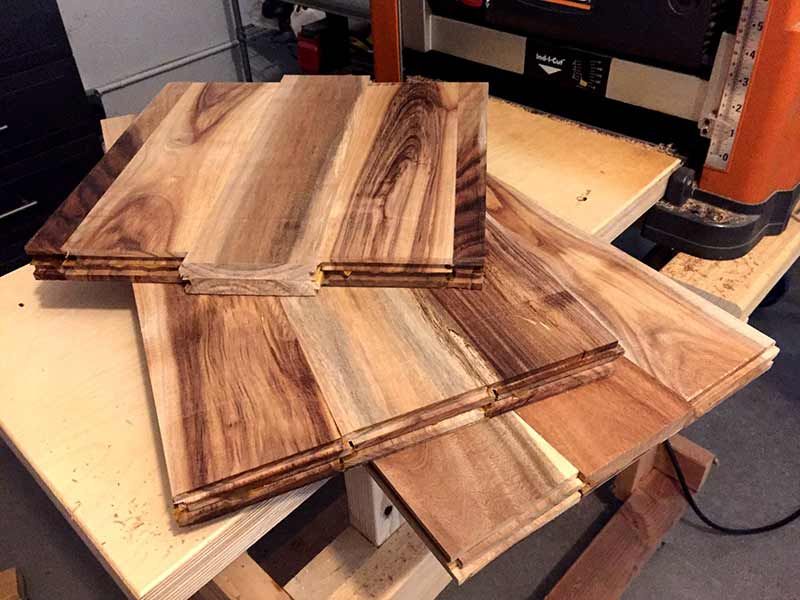
However….it is almost impossible to buy board lumber here (that I know of). Therefore, I ended up buying a box with 26 sqft of acacia hardwood floorboards at a local flooring supplier. They were 19mm thick but after planing off the back-side ridges and drum sanding off the top finish only 14mm thickness were left. It was helpful to have a helical carbide cutter head for the planer because this wood is very hard (2200 Janka).
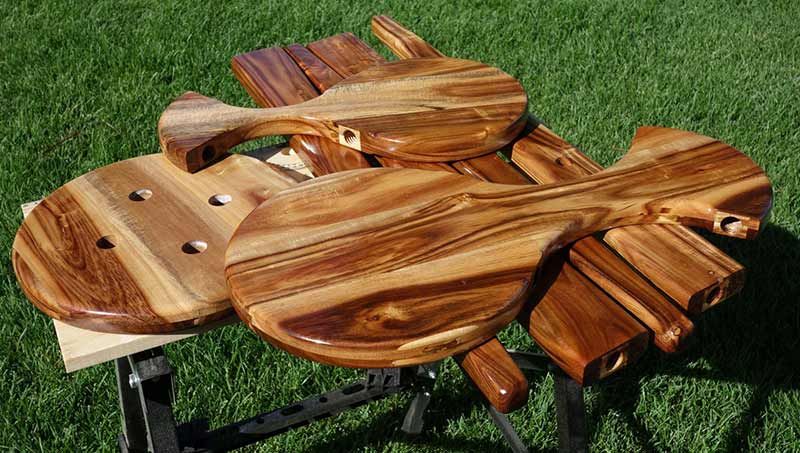
With the planed boards (half of the box) I glued up the blanks double-thick (to 28mm) for machining the components on the CNC.Ho abbozzato a mano alcune idee su come sistemare 3 piante in vaso in un angolo della stanza e ci ho riflettuto per una settimana. A un certo punto, mi sono concentrato sul design simile a uno sgabello da bar e su come fissare i ripiani inferiori alle gambe.
Inizialmente, avevo pensato di utilizzare un incastro a tenone e mortasa incollato. Ma la nuova versione di Aspire con percorso utensile per la filettatura è uscita giusto in tempo per farmi cambiare idea e considerare una costruzione imbullonata con viti per legno.
Il progetto dettagliato è stato realizzato con IRONCAD, un software di progettazione meccanica che utilizzo da oltre 20 anni. Non è conosciuto come Solidworks, ad esempio, ma ha capacità simili (e un prezzo simile…). Non avevo bisogno di modelli 3D per questo progetto e ho trasferito solo i disegni 2D in formato .dwg su Aspire. Lì ho completato il lavoro 2D per i cerchi dei fori, le filettature, gli incavi per i dadi e i vettori guida per gli smussi arrotondati.Non avevo bisogno di funzionalità speciali del software CAD. Una volta avuta l'idea, si trattava di un progetto meccanico molto semplice. Avrei potuto realizzarlo anche con molti altri software CAD come Sketchup, che consentono la creazione di assiemi.
Gert ha poi continuato a parlare dei percorsi utensile e del taglio del progetto…
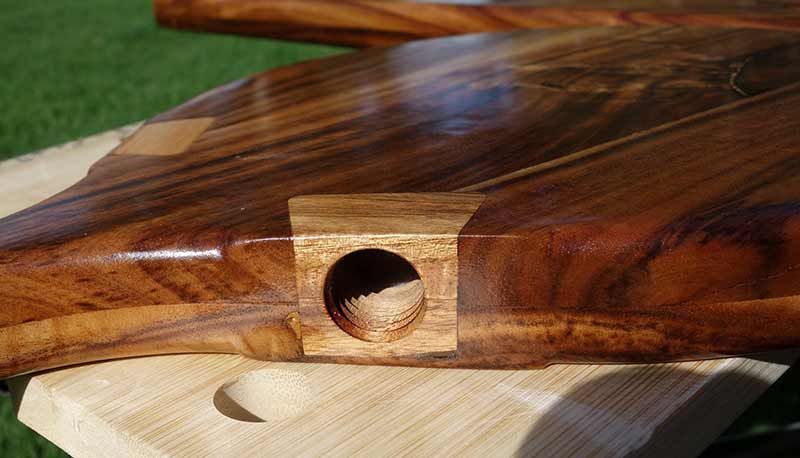
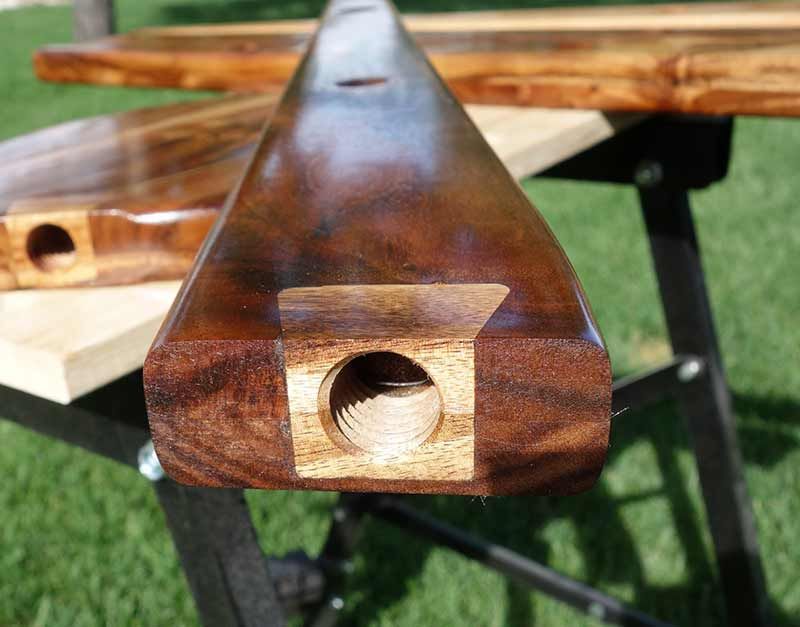
Ovviamente, i percorsi utensile filettati erano la funzionalità chiave che volevo provare. Ma per il resto, ho usato percorsi utensile per tasche e profili, così come percorsi utensile per modanature e forature. I percorsi utensile per modanature erano strettamente per la smussatura arrotondata dei bordi del ripiano e della gamba. Questo avrebbe potuto essere fatto più velocemente a mano con una fresa per arrotondare, ma, beh, non ho più una fresatrice portatile funzionante….
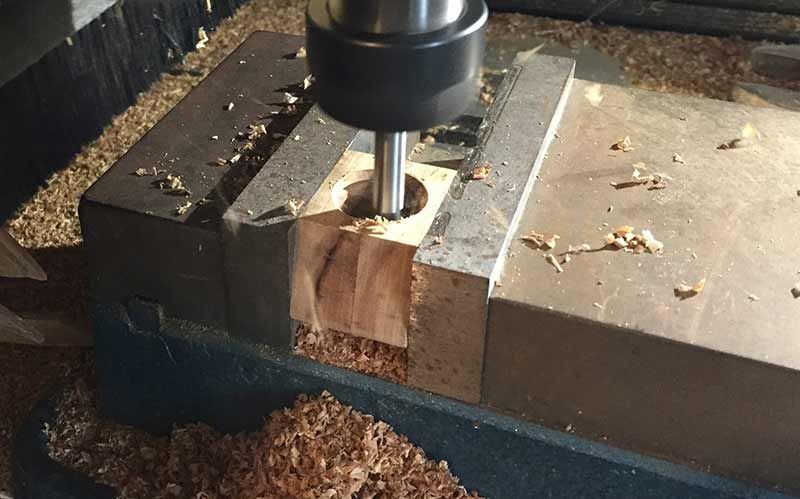
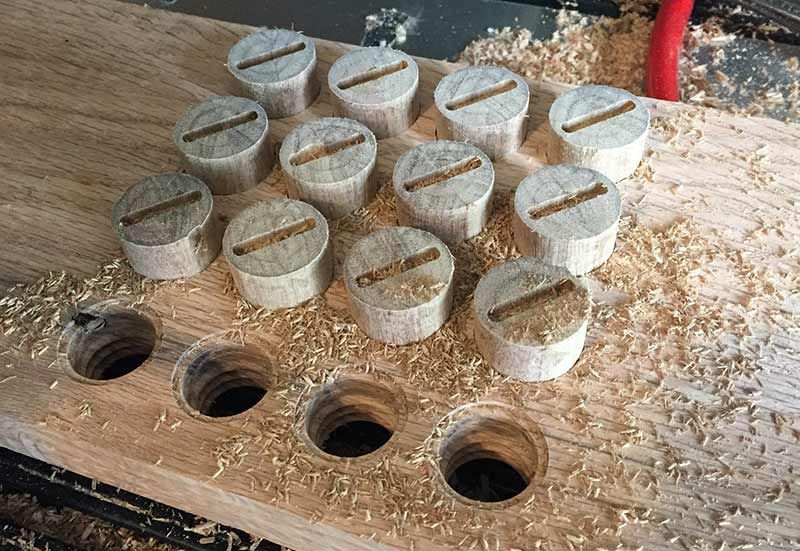
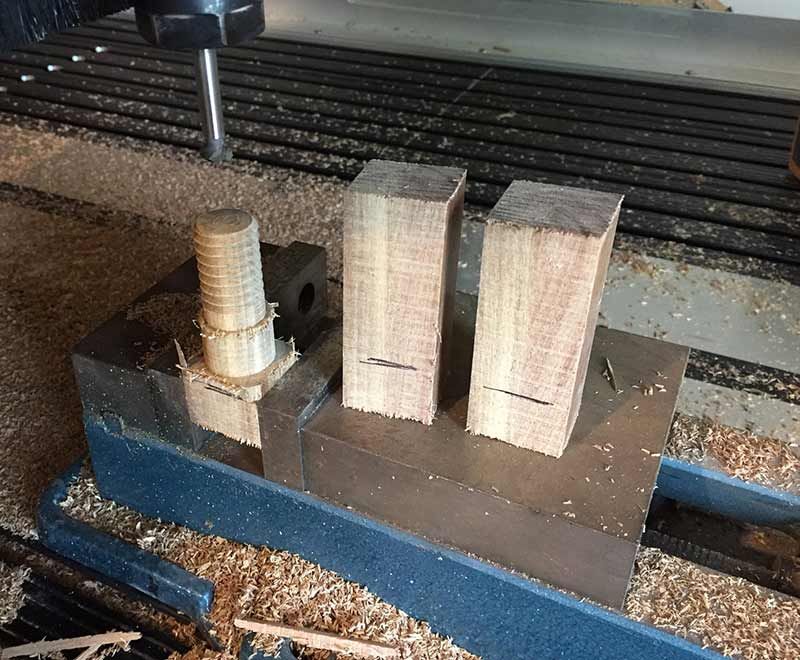
Ho eseguito tutti i tagli di profilatura, tasca e foratura con una fresa a candela con taglio verso l'alto da ¼” (le semplici punte in carburo di marca Freud di Home Depot) a una modesta profondità di 0,15”, ~12.000 giri/min e velocità di avanzamento variabile da 40 ipm per la foratura fino a 150 ipm per i tagli dritti. Trattandosi di un progetto unico in un materiale sconosciuto, sono stato piuttosto prudente.La filettatura è stata eseguita con una punta per filettatura Magnate a 90 gradi simile alla #796 (non sono più sicuro del numero esatto) e il profilo smussato con una punta a sfera da ¼” di provenienza sconosciuta. L'unico taglio con una punta da 1/8” è stato per le fessure per il cacciavite nelle teste delle viti.
Gert ha spiegato la finitura e la costruzione del progetto con alcune riflessioni…
Dopo la lavorazione, tutte le parti sono state levigate con carta vetrata abrasiva a grana 80 fino alla scomparsa di tutti i segni di lavorazione, poi a grana 120, 240 e infine 400. Il tempo totale di levigatura per tutte le parti è stato forse di 2-3 ore. Ma dopo la grana 400, il legno ha iniziato a diventare lucido.
È stata applicata una prima mano di finitura con olio danese e lasciata asciugare per una notte. Dopodiché, la venatura del legno è venuta benissimo e normalmente mi sarei fermato lì, magari con un'altra mano d'olio.Tuttavia, dato lo scopo previsto e il rischio di danni causati dall'acqua, ho applicato a tutte le parti un generoso strato di vernice poliuretanica semilucida (Varathane Triple-Thick). Il risultato è comunque gradevole, ma non apprezzo la sensazione un po' plasticosa del poliuretano.
Mi piacerebbe realizzare altri progetti con il legno di acacia, ma questo si limita a parti più piccole che possono essere ricavate, ad esempio, da taglieri di acacia economici. Il metodo di incollaggio utilizzato per questo progetto è fattibile, ma ci è voluto quasi lo stesso tempo per piallare, levigare e incollare i pezzi grezzi che per il resto del progetto. Probabilmente non lo rifarò.Le viti in legno e gli inserti filettati sono stati tagliati singolarmente mentre erano fissati in una morsa. Ho fatto questo principalmente per evitare di costruire una dima speciale per più pezzi. Lo svantaggio era il MOLTO dover cambiare le punte (fresa per la forma del bullone e della testa e punta per la filettatura) e scambiare i pezzi. Questo mi dava un po' fastidio e stavo pensando a un metodo per lavorare in serie tutti i bulloni e i dadi necessari (12 per tipo) in una sola volta.
Come accennato in precedenza, se non fosse per il rischio di danni causati dall'acqua, non userei la vernice poliuretanica su mobili pregiati. L'olio danese (o olio di tung) conferisce un aspetto molto più naturale.
Abbiamo quindi chiesto a Gert se avesse qualche suggerimento o consiglio per gli altri artigiani…
Forse alcuni pro e contro dell'utilizzo dei connettori filettati (rispetto ai giunti a mortasa/tenone) per i mobili:
Pro:
Crea una connessione piuttosto forte. Penso che sia ben paragonabile ai giunti a mortasa/tenone
Ovviamente, può essere smontato per l'immagazzinamento, il trasporto o la spedizioneSe un giunto si allenta nel tempo, può essere semplicemente stretto di nuovo, senza bisogno di smontare e reincollare.
Tutte le parti possono essere rifinite prima dell'assemblaggio, risparmiando molto tempo e risultando molto più pulito, senza angoli stretti e punti inaccessibili.
A seconda del design, queste viti per legno possono avere un aspetto unico.
Contro:
Richiede tempo aggiuntivo per la produzione di viti e inserti (anche se, se una macchina CNC può eseguire il serraggio verticale, le tavole potrebbero essere filettate direttamente senza inserti).
Per viti per legno massello, ad esempio con diametro di ¾” o superiore, è necessario uno spessore della tavola di 1” o superiore per gli inserti filettati (dado). Il metodo mostrato qui non funzionerebbe con tavole da ¾”. In tal caso, la posizione della vite e del dado dovrebbe essere invertita (ovvero un inserto filettato incollato nella tavola e fissato alla parte adiacente con un dado allentato).
Le giunzioni a tenone e mortasa possono essere realizzate completamente cieche. Devo ancora capire come farlo con i connettori filettati.Il duro lavoro di Gert ha chiaramente dato i suoi frutti e si vede in questo progetto e, si spera, in molti altri a venire. Prima di lasciarlo andare, abbiamo chiesto a Gert quali fossero i suoi progetti per il futuro…
Beh…questo progetto è stato una piacevole distrazione dalla triste realtà che la mia officina non è ancora completamente allestita. Ho ancora circa 40 scatoloni da trasloco con attrezzi, pezzi e materiali che devo disimballare e organizzare. Immagino che ora tornerò indietro e mi dedicherò a questo. Dopodiché, forse nuovi mobili per il bagno, ma i miei interessi cambiano ogni giorno. Soffro di un grave caso di ADHD da progetto.
Volevamo ringraziare di cuore Gert per aver dedicato del tempo a parlarci del suo progetto, in modo da poter ispirare la nostra community a provare qualcosa di nuovo. Se avete una storia che vorreste che pubblicassimo, contattateci via email all'indirizzo online@vectric.com. Ci farebbe piacere avere vostre notizie.

Vectric Ltd
Precision House
2 Arden Road
Alcester
B49 6HN
Registrato in Inghilterra Numero 05382596
Partita IVA GB115123072
Politica sulla privacy |
Politica Sui Cookie |
Termini e condizioni



