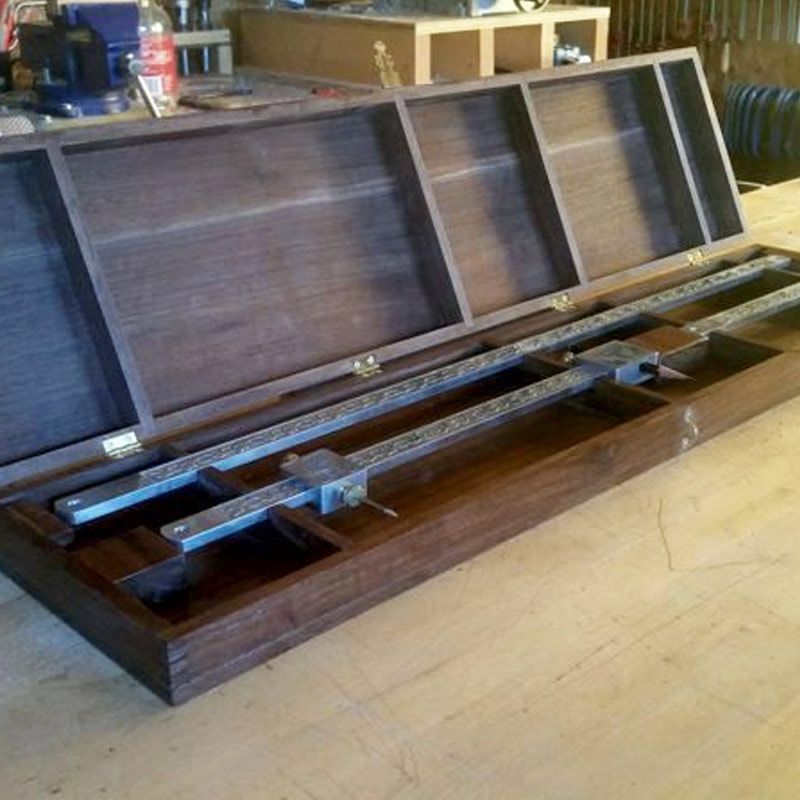
Aquí en Vectric HQ, siempre nos impresionan los proyectos que realizan nuestros usuarios. El proyecto de brújula de haz de Ted Reischl fue uno que destacó en el foro de Vectric debido a su impresionante nivel de detalle y acabado. Para el estudio de caso de este mes, nos pusimos en contacto con Ted y le preguntamos sobre su trayectoria y cómo se inició en el CNC…
Soy ingeniero mecánico. Inicialmente trabajé en ese campo diseñando maquinaria, incluyendo las primeras cortadoras láser CNC. Finalmente, pasé a las ventas de CAD/CAM y luego comencé a escribir software para cortadoras láser. Mitsubishi Laser compró mi empresa en 1992, luego me convertí en vicepresidente de Desarrollo de Software Láser en EE. UU. y trabajé en ese puesto hasta mi jubilación en 2002. Mi primer contacto con CNC fue en realidad con NC en 1974. Programé un torno NC usando una Friden Flexowriter y una calculadora de mano. Ahora tengo una máquina CNC Router Parts y uso su software Aspire con Corel 2019 y Rhino 6.
Ted claramente tiene mucha experiencia en software CNC, por lo que no es difícil ver de dónde obtuvo sus habilidades para crear un proyecto tan asombroso. Queríamos saber más sobre por qué decidió crear la brújula de haz…El proyecto comenzó con la necesidad que tenía de un buen compás de viga. Mientras trabajaba en él, por alguna razón, pensé en mi cuñado. Es un excelente tallador de madera, constructor de muebles y profesor. Se acercaban las fiestas y pensé que sería un buen regalo. Por supuesto, no podía simplemente envolver un compás de viga en papel y dárselo, así que necesitaba una caja. En otras palabras, se convirtió en una bola de nieve.
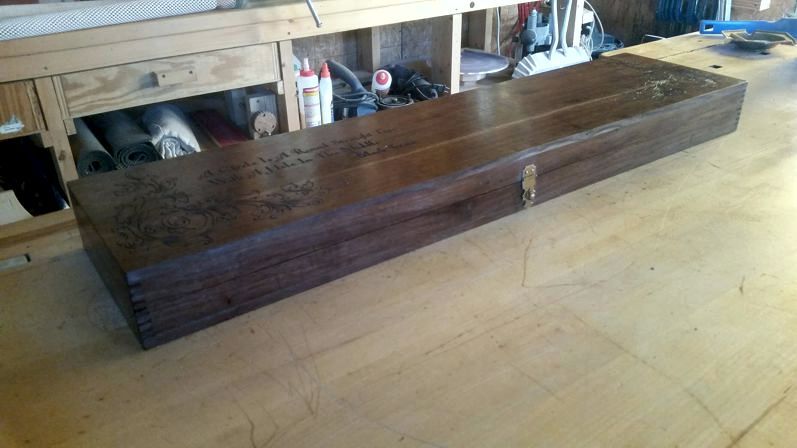
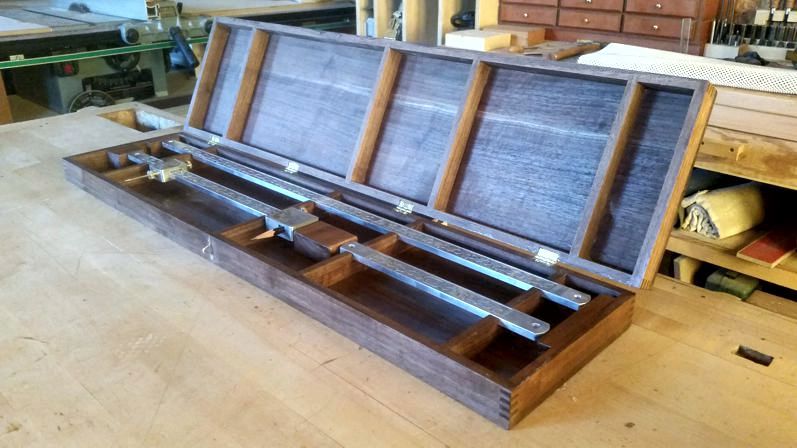
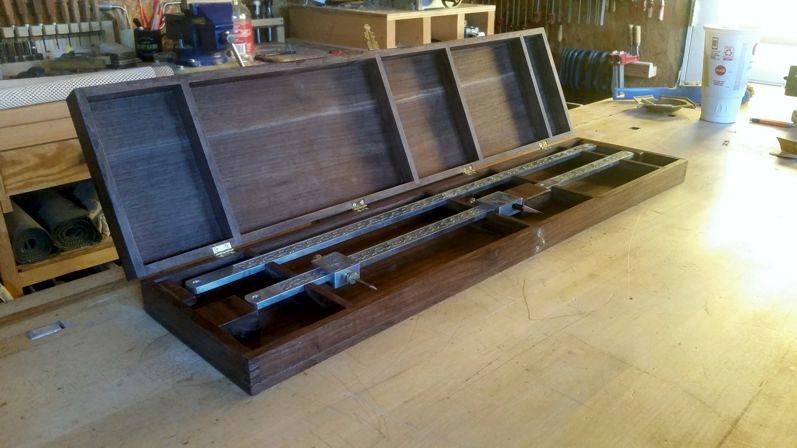
El compás de viga está hecho principalmente de aluminio obtenido en el desguace local. Tiene tornillos de mariposa de latón y una punta de acero endurecido. El fresado básico se realizó en una mini fresadora. El grabado del compás se realizó en la CNC. La caja de nogal se hizo completamente en la máquina CNC, incluyendo las uniones de cola de milano, los alojamientos de las bisagras, la ubicación de los tornillos, etc. La CNC también se utilizó para aplanar los bordes después de que la caja se cortara por la mitad.
Después de tener la idea y los materiales, Ted se puso a trabajar planificando y diseñando el proyecto para luego cortar el compás de vigas…El diseño comenzó investigando cómo se habían construido otros compases de viga en taller. Después de descartar algunos y modificar otros, este diseño evolucionó. Para este tipo de diseño con múltiples piezas que deben trabajar estrechamente juntas, utilicé Rhino 6 para poder ver fácilmente cómo interactuaban las piezas. Este es en realidad un punto fuerte de Aspire, la capacidad de trabajar con otras herramientas de diseño para lograr los resultados deseados.
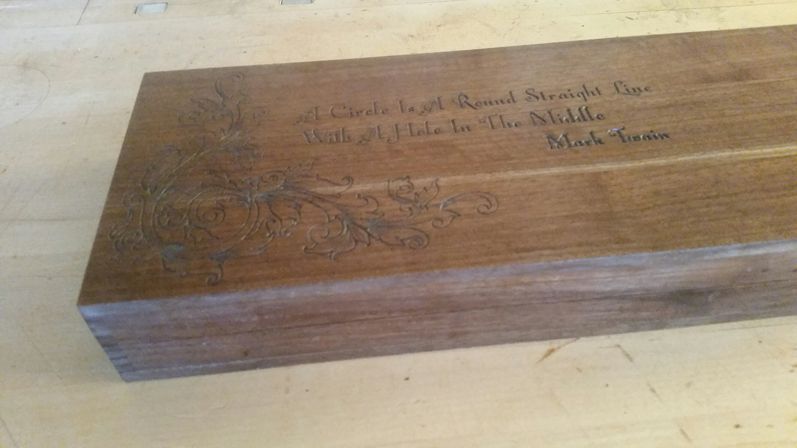
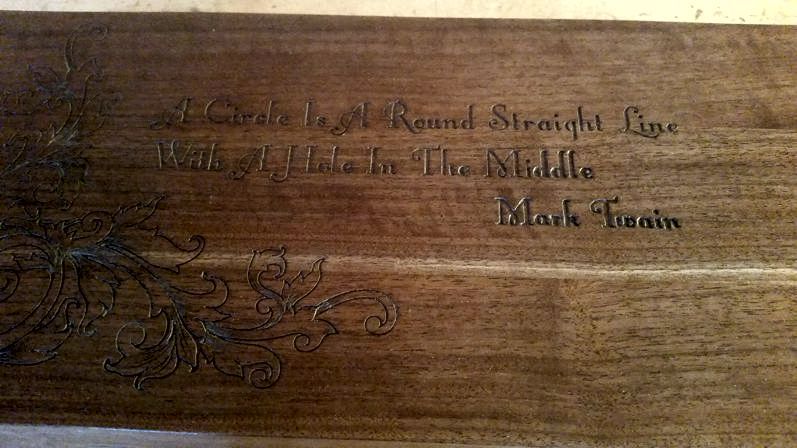
El grabado se creó investigando imágenes en internet. Encontré una que era similar a lo que necesitaba y luego la tracé manualmente. Una vez hecho esto, todos los vectores necesarios se cargaron en Aspire para crear las trayectorias de herramienta adecuadas.
El compás de viga hizo un uso extensivo de estrategias de perfilado y fresado de cavidades. El avance fue de aproximadamente 30 IPM a 0,02 DOC con un paso de 0,005 usando una punta de bola cónica de 0,25 mm. Los cabezales de compás utilizaron la estrategia VCarve con una broca de grabado de 30 grados. La velocidad de avance era de aproximadamente 30 IPM con una profundidad de corte de 0,005.Para realizar los cortes, creé una plantilla con un hueco para sujetar las piezas y garantizar que estuvieran niveladas. La profundidad de grabado en los cabezales de la fresadora es muy superficial, por lo que era fundamental que la cara de la pieza estuviera perfectamente nivelada. Una vez en la plantilla, se realizó un corte de desbaste muy ligero (0,005) sobre toda la superficie con una fresa de 6 mm a 0, 45, 90 y 135 grados. La cara se lijó ligeramente y luego se grabó.
La viga fue más fácil ya que la profundidad del corte era mucho mayor. Estos cortes fueron de perfilado y vaciado básicos.
La caja de madera puede considerarse un proyecto completamente aparte. Las piezas se cortaron a medida, se aplanaron y se escuadraron. Utilicé una plantilla vertical en la parte frontal de la máquina para cortar las uniones dentadas. La trayectoria de la herramienta para las uniones dentadas se dibujó en Aspire para evitar el astillado.
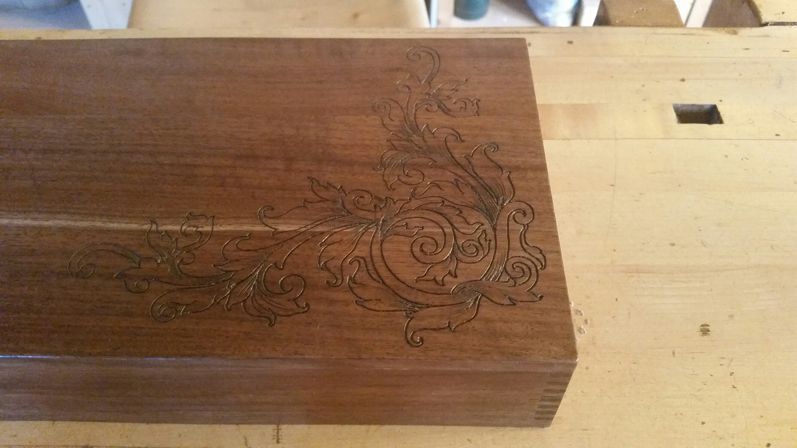
Las uniones de cola de milano para las particiones internas (para evitar que los lados de la caja se curven hacia afuera) se cortaron utilizando la misma técnica básica que las uniones de dedos utilizando la fijación vertical.La parte superior de la caja se grabó antes del ensamblaje usando una broca en V de 60 grados y la estrategia VCarve. Los vectores se dibujaron a mano.
Ted explicó sobre el acabado y la construcción del proyecto con algunas reflexiones…
Cuando construyo cajas, suelo lijar las piezas antes del ensamblaje para evitar redondear los bordes. El acabado consiste en varias capas de sellador de goma laca lijado y lana de acero entre capas. Se aplica una capa final de goma laca, luego lana de acero con una cera de buena calidad y se pule. Este es el acabado preferido para muchos de mis proyectos, ya que es duradero y fácil de reparar si es necesario.
La trayectoria de la herramienta fue prácticamente perfecta, como lo ha sido durante los 13 años que llevo usando el software Vectric. Cualquier cambio que pueda hacer es principalmente de diseño; no hay nada como tener un artículo en la mano para decidir qué no me gusta de él.
Luego le preguntamos a Ted si tenía algún consejo o sugerencia para otros creadores…La clave para proyectos de carpintería exitosos siempre ha sido comenzar con piezas rectas, cuadradas y planas. Usar una máquina CNC no cambia ese principio.
Uno de mis mejores trucos es usar un par de mordazas de perfil bajo hechas en el taller para facilitar el trabajo con piezas pequeñas, como los cabezales del compás en este proyecto. Se pueden cortar cavidades en las inserciones de madera de las mordazas para sujetar piezas pequeñas de forma segura y posicionarlas con precisión. Uso un par de mordazas para poder sujetar piezas más largas, como la parte superior de esta caja, fácilmente y trabajar hasta los bordes sin interferencias de las abrazaderas.Mi otro consejo es no “arreglárselas con lo que hay”. Si se requiere un accesorio especial, constrúyalo. A la larga, ahorrará tiempo y evitará frustraciones. Un ejemplo de esto es fresar los huecos de las bisagras en la caja. Sujeté un trozo de pino de 2x4 a la tabla de sacrificio y luego fresé las caras verticales paralelas entre sí con una distancia conocida entre las caras. Después de eso fue una cuestión simple sujetar las mitades de la caja al riel y mecanizar los huecos de las bisagras y perforar previamente los agujeros para los tornillos.
El arduo trabajo de Ted claramente ha dado sus frutos se muestra en este proyecto y, con suerte, en muchos más por venir. Antes de dejarlo ir, le preguntamos a Ted qué planes tenía para el futuro…
Acabo de construir un nuevo cuarto eje para mi máquina para reemplazar el que había improvisado hace años. Estoy reconsiderando hacer torneados segmentados en ese eje con el objetivo de poder hacer el interior sin usar un torno para la cavidad interior. La capacidad de segmentación de Aspire desempeñará un papel fundamental en esta estrategia.Queremos agradecer enormemente a Ted por dedicar su tiempo a hablarnos sobre su proyecto, lo que nos ha permitido inspirar a nuestra comunidad a probar algo nuevo. Si tienes una historia que te gustaría que publicáramos, contáctanos escribiendo a online@vectric.com. Nos encantaría saber de ti.

Vectric Ltd
Precision House
2 Arden Road
Alcester
B49 6HN
Registrado en Inglaterra Número 05382596
Número de IVA GB115123072
Política de privacidad |
Política de cookies |
Términos y condiciones



