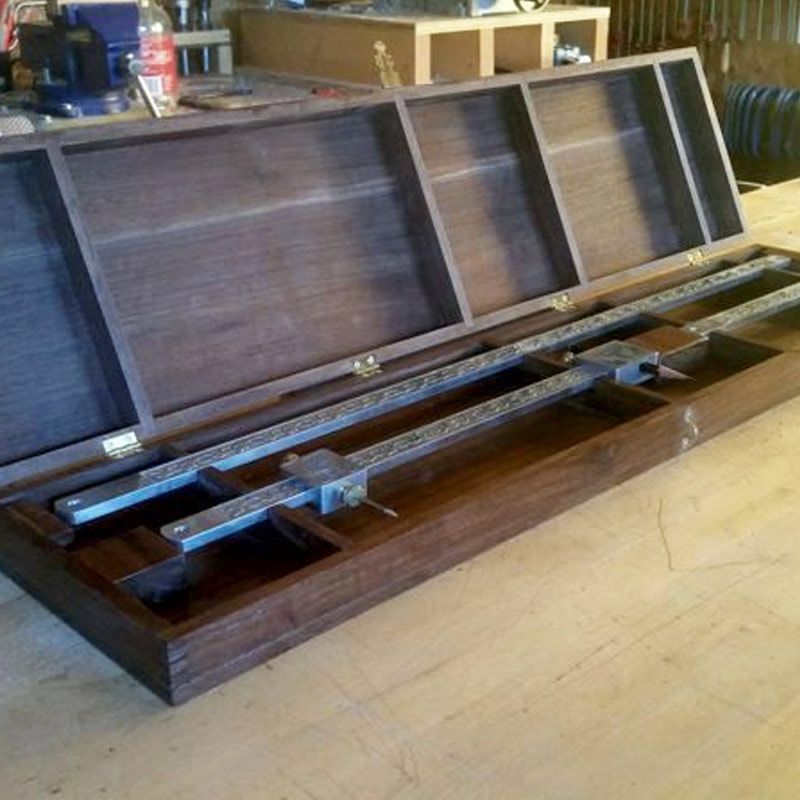
Here at Vectric HQ, we are always impressed by the projects made by our users. Ted Reischl’s beam compass project was one that stood out to us on the Vectric Forum due to the impressive detailing and finish. For this month’s case study we caught up with Ted and asked him about his background and how he got into CNC…
Sono un ingegnere meccanico. Inizialmente ho lavorato in questo campo progettando macchinari, tra cui le prime macchine da taglio laser CNC. In seguito sono passato alle vendite CAD/CAM e ho iniziato a scrivere software a supporto delle macchine da taglio laser. Nel 1992 Mitsubishi Laser ha acquisito la mia azienda e sono diventato vicepresidente per lo sviluppo del software laser negli Stati Uniti, posizione che ho ricoperto fino al mio pensionamento nel 2002. Il mio primo contatto con il CNC risale al 1974, quando programmai un tornio a controllo numerico utilizzando una Friden Flexowriter e una calcolatrice manuale. Ora possiedo una macchina CNC Router Parts e utilizzo il vostro software Aspire con Corel 2019 e Rhino 6.
Ted ha chiaramente una grande esperienza nel software CNC, quindi non è difficile capire da dove abbia tratto le competenze per creare un progetto così straordinario. Volevamo saperne di più sul perché ha deciso di creare la bussola a fascio…The project started out with a need I had for a good beam compass. As I started to work on it for some reason my brother in law came to mind. He is a superb woodcarver, furniture builder, and a teacher. The holidays were coming up and I thought it would make a nice gift. Of course, I could not just wrap up a beam compass in some paper and hand it to him, so a box was needed. In other words, it snowballed.
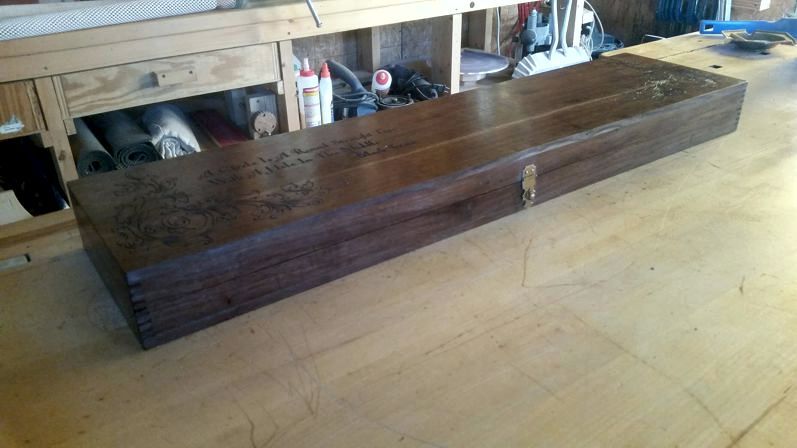
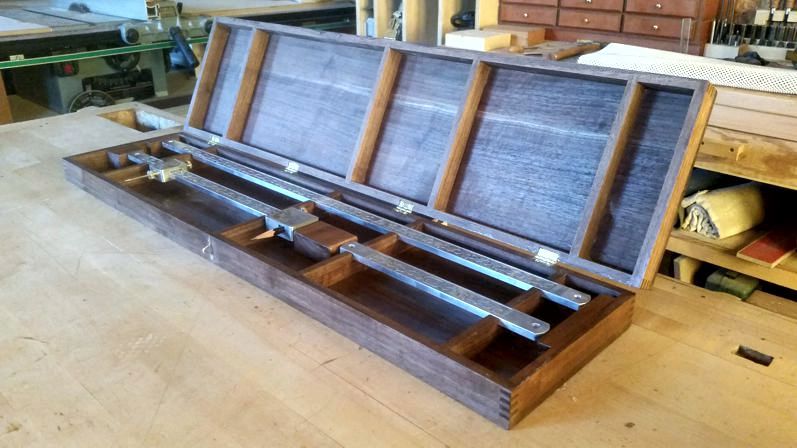
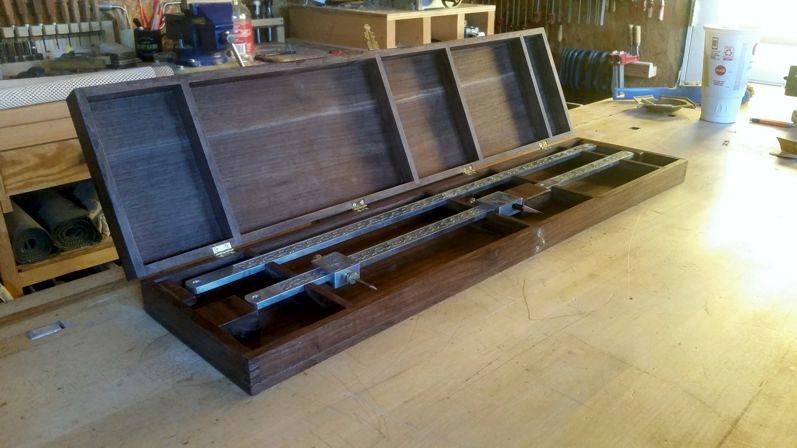
The beam compass is primarily made of aluminum sourced at the local scrapyard. There are brass thumbscrews and a hardened steel point. Basic milling was done on a mini mill. Engraving of the compass was done on the CNC. The walnut box was completely done on the CNC machine including the dovetail joinery, hinge pockets, screw locations, etc. The CNC was also used to flatten the edges after the box was sawed in half.
After coming up with the idea and the materials Ted then went to work planning and designing the project to then cut the beam compass…La progettazione è iniziata con la ricerca di come fossero stati costruiti altri compassi a trave autocostruiti. Dopo averne scartati alcuni e modificato altri, questo progetto si è evoluto. Per questo tipo di progetto, con più parti che devono lavorare a stretto contatto, ho usato Rhino 6 in modo da poter visualizzare facilmente come le parti interagivano. Questo è in realtà un punto di forza di Aspire, la capacità di lavorare con altri strumenti di progettazione per ottenere i risultati desiderati.
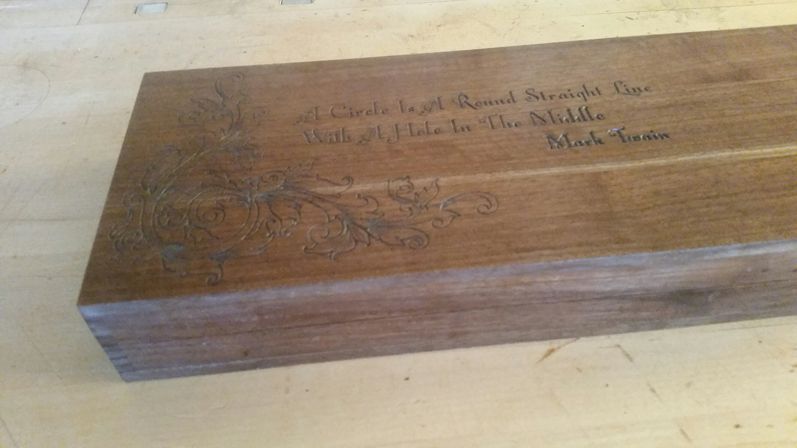
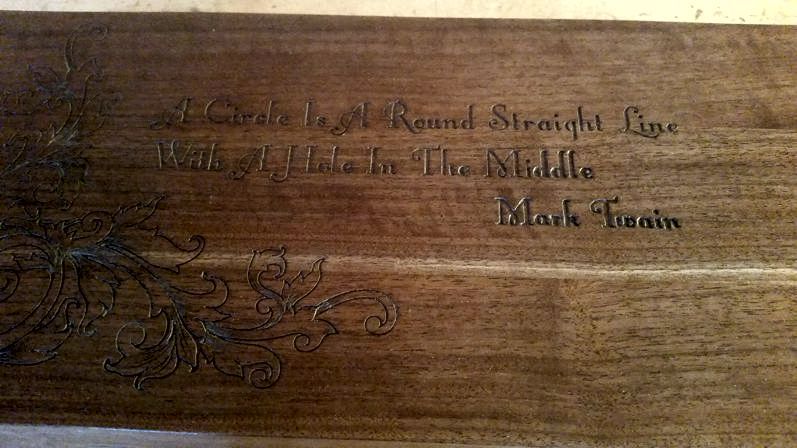
L'incisione è stata creata cercando immagini su internet. Ne ho trovata una simile a quella di cui avevo bisogno e l'ho poi ricalcata manualmente. Una volta fatto ciò, tutti i vettori necessari sono stati caricati in Aspire per creare i percorsi utensile appropriati.
Il compasso a trave ha fatto ampio uso di strategie di profilatura e fresatura di tasche. L'avanzamento era di circa 30 IPM a 0,02 DOC con un passo di 0,005 usando una punta a sfera conica da 0,25 mm. Le teste di trave hanno utilizzato la strategia VCarve con una punta per incisione a 30 gradi. La velocità di avanzamento era di circa 30 IPM con una profondità di taglio di 0,005.Per eseguire i tagli, ho creato una dima utilizzando una tasca per bloccare i pezzi e garantire che fossero livellati. La profondità di incisione sulle teste del compasso è molto ridotta, quindi era fondamentale che la superficie del pezzo fosse perfettamente livellata. Una volta nella dima, è stata eseguita una leggerissima passata di spianatura (0,005) su tutta la superficie con una fresa a candela da 6 mm a 0, 45, 90 e 135 gradi. La superficie è stata leggermente levigata e poi incisa.
La trave è stata più semplice poiché la profondità di taglio era molto maggiore. Questi tagli erano semplici profilature e tasche.
La scatola di legno può essere considerata un progetto completamente separato. I pezzi sono stati tagliati a misura, appiattiti e squadrati. Ho utilizzato una dima verticale sulla parte anteriore della macchina per tagliare gli incastri a pettine. Il percorso utensile per gli incastri a pettine è stato disegnato in Aspire per evitare scheggiature.
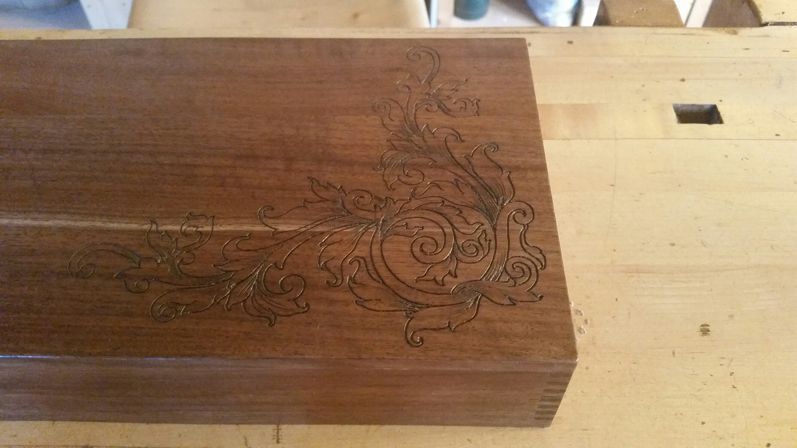
Gli incastri a coda di rondine per le partizioni interne (per impedire che i lati della scatola si incurvino verso l'esterno) sono stati tagliati utilizzando la stessa tecnica di base degli incastri a pettine, impiegando la dima verticale.La parte superiore della scatola è stata incisa prima dell'assemblaggio utilizzando una fresa a V da 60 gradi e la strategia VCarve. I vettori sono stati disegnati a mano.
Ted ha spiegato la finitura e la costruzione del progetto con alcune riflessioni…
Quando costruisco scatole, di solito levigo le parti prima dell'assemblaggio per evitare di arrotondare i bordi. La finitura consiste in diverse mani di sigillante per levigatura a base di gommalacca, levigate/passate con lana d'acciaio tra una mano e l'altra. Viene applicata una mano finale di gommalacca, poi lana d'acciaio con una cera di buona qualità applicata e lucidata. Questa è la finitura che preferisco per molti dei miei progetti poiché è resistente e facilmente riparabile se necessario.
Il percorso utensile era praticamente perfetto, come lo è stato per i 13 anni in cui ho utilizzato il software Vectric. Eventuali modifiche che potrei apportare sono principalmente modifiche di design; non c'è niente di meglio che avere un oggetto in mano per decidere cosa non mi piace.
Abbiamo quindi chiesto a Ted se avesse qualche suggerimento o consiglio per gli altri creatori…La chiave per la buona riuscita dei progetti di falegnameria è sempre stata quella di partire da pezzi dritti, squadrati e piatti. L'utilizzo di una macchina CNC non cambia questo principio.
Uno dei miei più grandi "trucchi" è quello di utilizzare una coppia di morse a basso profilo autocostruite per facilitare la lavorazione di piccoli pezzi come le teste del compasso in questo progetto. È possibile ricavare delle cavità negli inserti in legno delle ganasce per tenere saldamente i piccoli pezzi e posizionarli con precisione. Utilizzo una coppia di morse in modo da poter bloccare facilmente pezzi più lunghi come la parte superiore di questa scatola e lavorare fino ai bordi senza interferenze.Il mio altro consiglio è di non "arrangiarsi". Se è necessario un dispositivo speciale, costruitevelo. A lungo termine, vi farà risparmiare tempo e vi eviterà frustrazioni. Un esempio è la fresatura delle sedi delle cerniere nella scatola. Ho fissato un pezzo di pino 2x4 alla tavola di supporto, poi ho fresato le superfici verticali parallele tra loro con una distanza nota tra le superfici. Dopodiché è stato semplice fissare le due metà della scatola alla guida, fresare le sedi delle cerniere e preforare i fori delle viti.
Il duro lavoro di Ted ha chiaramente dato i suoi frutti in questo progetto e, si spera, in molti altri a venire. Prima di salutarlo, abbiamo chiesto a Ted quali fossero i suoi progetti per il futuro…
Ho appena costruito un nuovo quarto asse per la mia macchina per sostituire quello che avevo assemblato anni fa. Sto riconsiderando la realizzazione di torni segmentati su quell'asse con l'obiettivo di poter lavorare l'interno senza usare un tornio per la cavità interna. La capacità di Aspire di slicing sarà un elemento fondamentale di questa strategia.Vogliamo ringraziare di cuore Ted per aver dedicato del tempo a parlarci del suo progetto, che ci ha permesso di ispirare la nostra comunità a sperimentare nuove idee. Se avete una storia che vorreste condividere con noi, non esitate a contattarci via email all'indirizzo online@vectric.com. Saremo lieti di leggerla.

Vectric Ltd
Precision House
2 Arden Road
Alcester
B49 6HN
Registrato in Inghilterra Numero 05382596
Partita IVA GB115123072
Politica sulla privacy |
Politica Sui Cookie |
Termini e condizioni



