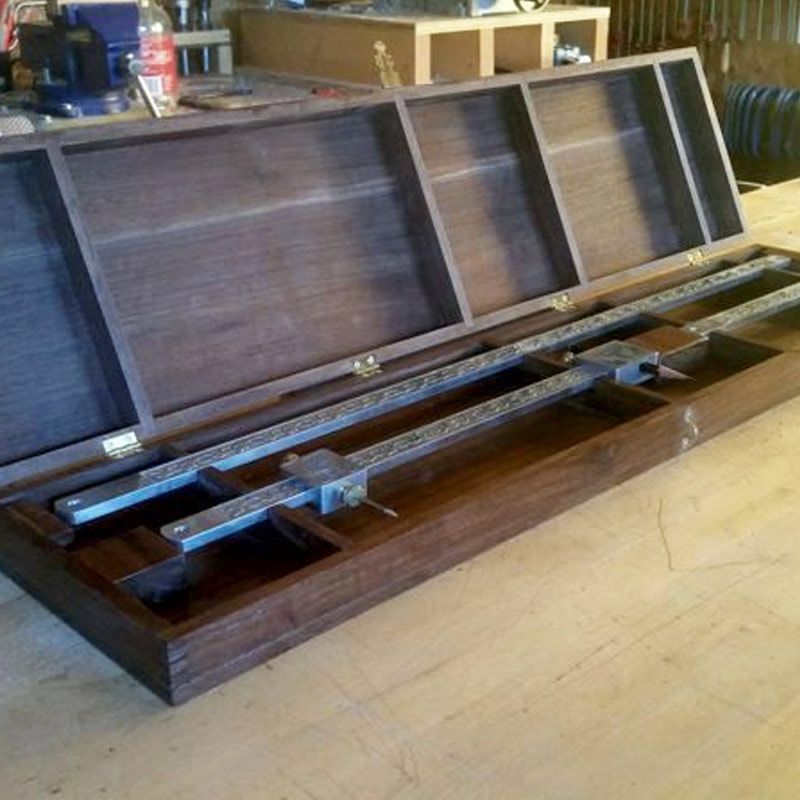
Here at Vectric HQ, we are always impressed by the projects made by our users. Ted Reischl’s beam compass project was one that stood out to us on the Vectric Forum due to the impressive detailing and finish. For this month’s case study we caught up with Ted and asked him about his background and how he got into CNC…
I am a mechanical engineer. I initially worked in that field designing machinery including early CNC laser cutters. Eventually transitioned to CAD/CAM sales then started writing software to support laser cutters. Mitsubishi Laser bought out my company in 1992, I then became the VP for Laser Software Development USA and worked in that position until I retired in 2002. My first exposure to CNC was actually NC in 1974. I programmed an NC lathe using a Friden Flexowriter and a hand calculator. I now have a CNC Router Parts CNC machine and use your Aspire software with Corel 2019 and Rhino 6.
Ted clearly has a lot of expertise in CNC software, so it’s not difficult to see where he got his skills to create such an amazing project. We wanted to hear more about why he decided to create the beam compass…The project started out with a need I had for a good beam compass. As I started to work on it for some reason my brother in law came to mind. He is a superb woodcarver, furniture builder, and a teacher. The holidays were coming up and I thought it would make a nice gift. Of course, I could not just wrap up a beam compass in some paper and hand it to him, so a box was needed. In other words, it snowballed.
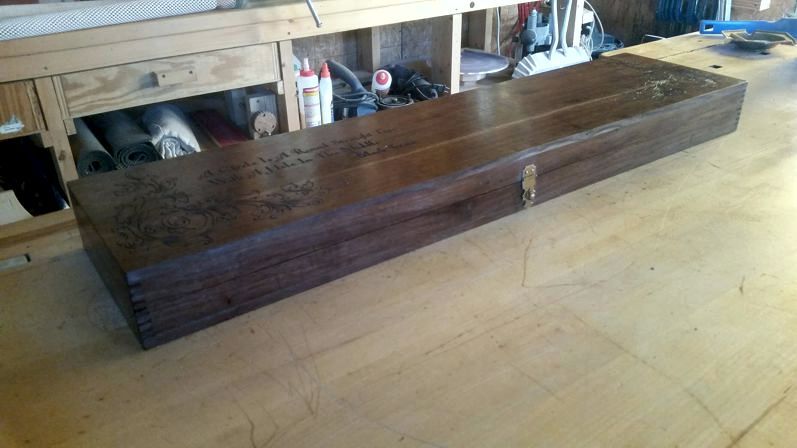
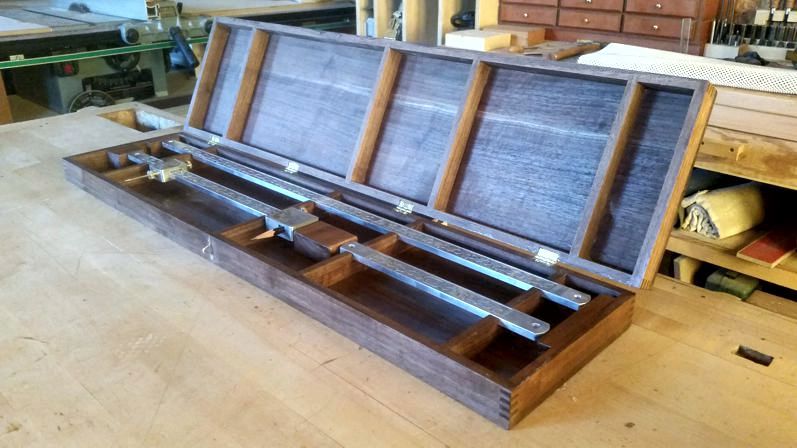
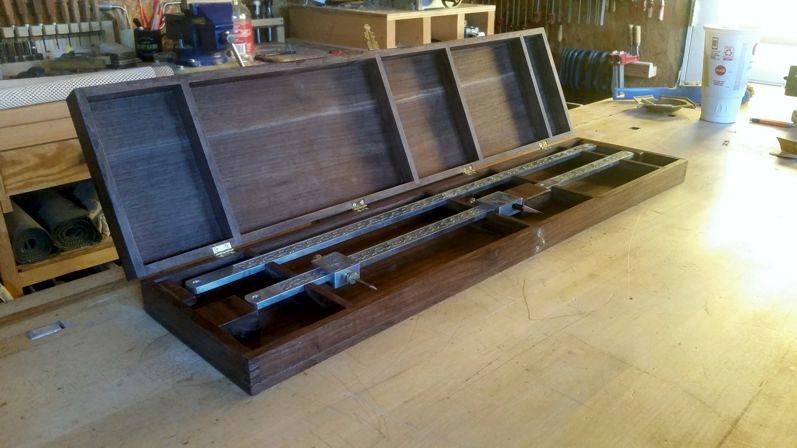
The beam compass is primarily made of aluminum sourced at the local scrapyard. There are brass thumbscrews and a hardened steel point. Basic milling was done on a mini mill. Engraving of the compass was done on the CNC. The walnut box was completely done on the CNC machine including the dovetail joinery, hinge pockets, screw locations, etc. The CNC was also used to flatten the edges after the box was sawed in half.
After coming up with the idea and the materials Ted then went to work planning and designing the project to then cut the beam compass…La conception a débuté par une étude des méthodes de fabrication des compas à fléau existants. Après avoir rejeté certains modèles et modifié d'autres, ce design a évolué. Pour ce type de conception, avec plusieurs pièces étroitement liées, j'ai utilisé Rhino 6 afin de visualiser facilement leurs interactions. C'est d'ailleurs un point fort d'Aspire : sa capacité à s'intégrer à d'autres logiciels de conception pour obtenir les résultats souhaités.
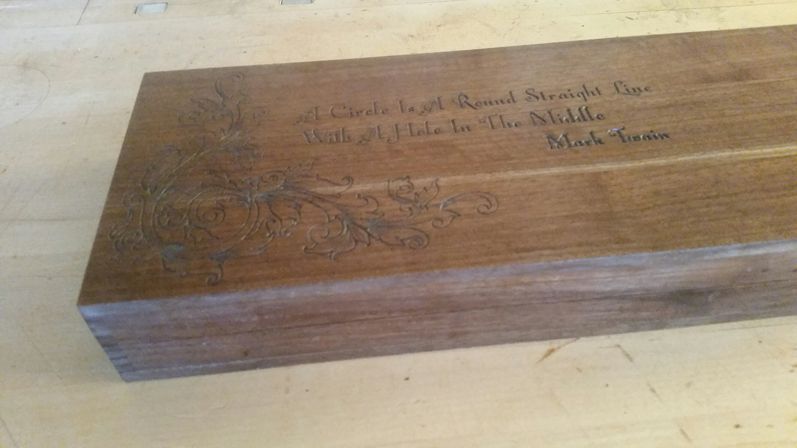
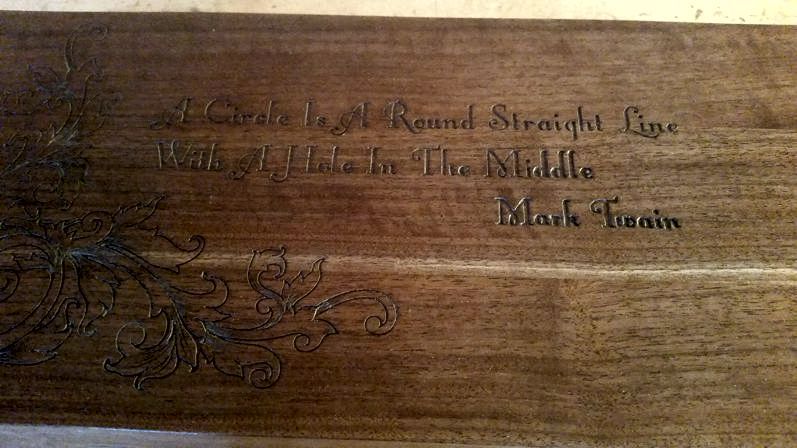
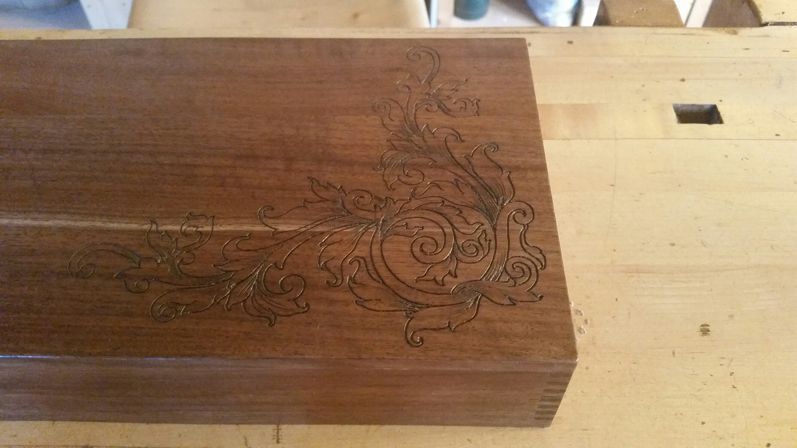
La gravure a été créée à partir d'images trouvées sur Internet. J'en ai trouvé une proche de ce dont j'avais besoin, que j'ai ensuite vectorisée manuellement. Une fois cette étape réalisée, tous les vecteurs nécessaires ont été chargés dans Aspire pour générer les trajectoires d'outil appropriées.
Le compas à fléau a largement utilisé les techniques de profilage et de fraisage de poches. L'avance était d'environ 30 IPM à une profondeur de passe de 0,02 pouce, avec un pas latéral de 0,005 pouce et une fraise à bout sphérique conique de 0,25 mm. Les têtes de compas ont utilisé la technique VCarve avec une fraise à graver à 30°. L'avance et la vitesse étaient d'environ 30 IPM avec une profondeur de coupe de 0,005.Pour réaliser les découpes, j'ai créé un gabarit avec une poche pour maintenir les pièces en place et garantir leur planéité. La profondeur de gravure sur les têtes de compas étant très faible, il était crucial que la face de la pièce soit parfaitement plane. Une fois la pièce en place, une passe d'ébauche très légère (0,13 mm) a été effectuée sur toute la surface avec une fraise de 6 mm à 0, 45, 90 et 135 degrés. La face a ensuite été légèrement poncée puis gravée.
La poutre était plus facile à usiner car la profondeur de découpe était beaucoup plus importante. Ces découpes consistaient en un profilage et un fraisage de poche basiques.
La boîte en bois peut être considérée comme un projet entièrement distinct. Les pièces ont été coupées aux dimensions voulues, aplanies et équarries. J'ai utilisé un gabarit vertical à l'avant de la machine pour réaliser les assemblages à tenons et mortaises. La trajectoire d'outil pour ces assemblages a été dessinée dans Aspire afin d'éviter les éclats.
Les queues d'aronde des cloisons intérieures (pour empêcher les côtés de la boîte de se courber) ont été coupées en utilisant la même technique de base que les joints à doigts en utilisant le gabarit vertical.Le dessus de la boîte a été gravé avant l'assemblage à l'aide d'une fraise en V à 60 degrés et de la stratégie VCarve. Les vecteurs ont été dessinés à la main.
Ted a expliqué la finition et la construction du projet, en y apportant quelques précisions.…
Lorsque je fabrique des boîtes, je ponce généralement les pièces avant l'assemblage afin d'éviter d'arrondir les arêtes. La finition consiste en plusieurs couches d'apprêt de ponçage à la gomme-laque, poncées à la laine d'acier entre chaque couche. Une dernière couche de gomme-laque est appliquée, puis un polissage à la laine d'acier avec une cire de bonne qualité, suivi d'un lustrage. C'est la finition de prédilection pour nombre de mes projets, car elle est durable et facile à réparer si nécessaire.
Le parcours d'outil était quasiment parfait, comme c'est le cas depuis 13 ans que j'utilise le logiciel Vectric. Les modifications que j'apporte concernent principalement la conception ; rien ne vaut d'avoir un objet en main pour identifier ce qui ne me convient pas.
Nous avons ensuite demandé à Ted s'il avait des conseils ou des astuces à donner à ses collègues créateurs…La clé de la réussite en menuiserie a toujours été de partir de pièces droites, d'équerre et planes. L'utilisation d'une CNC ne change rien à ce principe.
Un de mes meilleurs trucs est d'utiliser une paire d'étaux bas que j'ai fabriqués moi-même pour faciliter le travail avec de petites pièces comme les têtes de compas de ce projet. On peut usiner des logements dans les inserts en bois des mâchoires pour maintenir les petites pièces fermement et les positionner avec précision. J'utilise une paire d'étaux pour pouvoir serrer facilement des pièces plus longues comme le dessus de cette boîte et travailler au plus près des bords sans que les serre-joints ne gênent.Mon autre conseil est de ne pas vous contenter de peu. Si un dispositif spécial est nécessaire, fabriquez-le. À long terme, cela vous fera gagner du temps et vous évitera bien des frustrations. Par exemple, pour le fraisage des logements de charnières dans la boîte, j'ai fixé une pièce de pin 2x4 sur le martyr, puis j'ai fraisé les faces verticales parallèlement entre elles, à une distance connue. Ensuite, il a suffi de fixer les deux moitiés de la boîte sur le rail, d'usiner les logements de charnières et de pré-percer les trous pour les vis.
Le travail acharné de Ted a clairement porté ses fruits, comme le montrent ce projet et, espérons-le, beaucoup d'autres à venir. Avant de le laisser partir, nous avons demandé à Ted quels étaient ses projets d'avenir.…
Je viens de construire un nouvel axe (le 4e) pour ma machine, en remplacement de celui que j'avais bricolé il y a des années. Je me remets au tournage segmenté sur cet axe afin de pouvoir réaliser l'intérieur sans utiliser de tour pour la cavité. La capacité de découpe d'Aspire jouera un rôle prépondérant dans cette stratégie.Nous tenions à remercier chaleureusement Ted d'avoir pris le temps de nous parler de son projet, ce qui nous permettra d'inspirer notre communauté à tenter de nouvelles expériences. Si vous avez une histoire que vous aimeriez nous voir publier, n'hésitez pas à nous contacter par e-mail à l'adresse online@vectric.com. Nous serions ravis d'avoir de vos nouvelles.

Vectric Ltd
Precision House
2 Arden Road
Alcester
B49 6HN
Immatriculée en Angleterre sous le numéro 05382596
Immatriculation à la TVA GB115123072
Politique de confidentialité |
Politique relative aux cookies |
Termes et conditions



